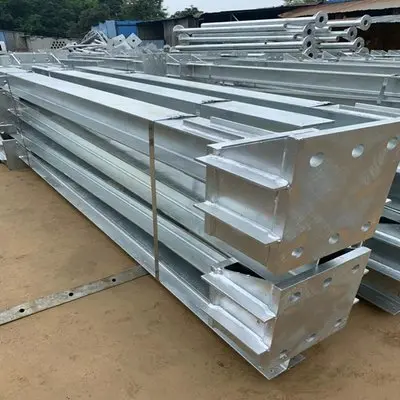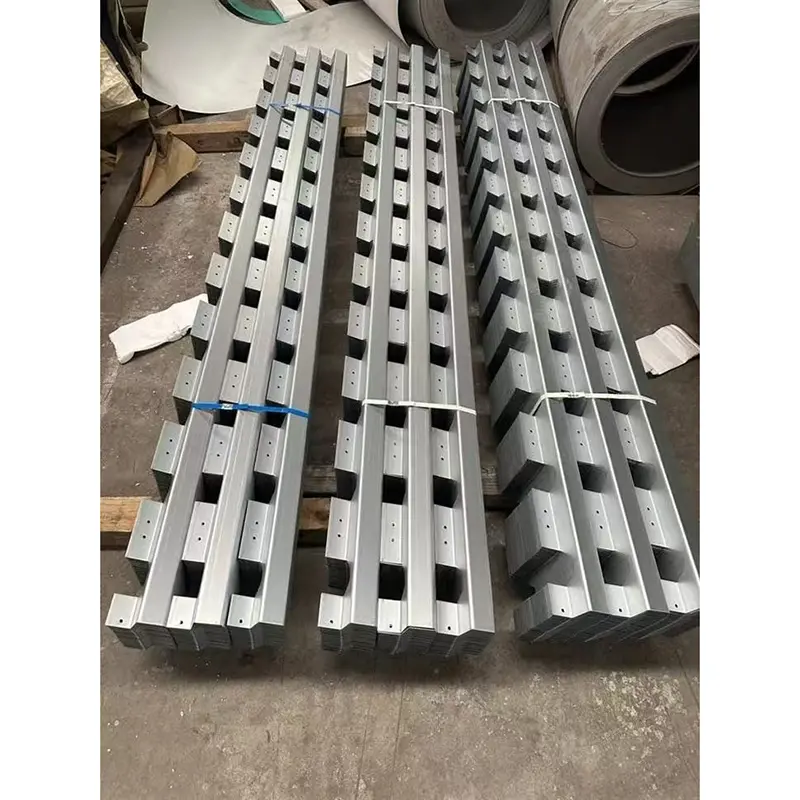
1. Гуожянь зауытының ыстықтай мырышталған болат құрылымы жоғары температурадағы балқытылған мырыш ваннасына кесу, тесу, дәнекерлеу және дәнекерлеуден кейін толық өңделген болат компоненттерін батыру арқылы жасалады. Бұл процесс сыртқы инженерлік жобалар үшін үнемді шешім ұсына отырып, ұзаққа созылатын коррозияға төзімді өнімді береді.
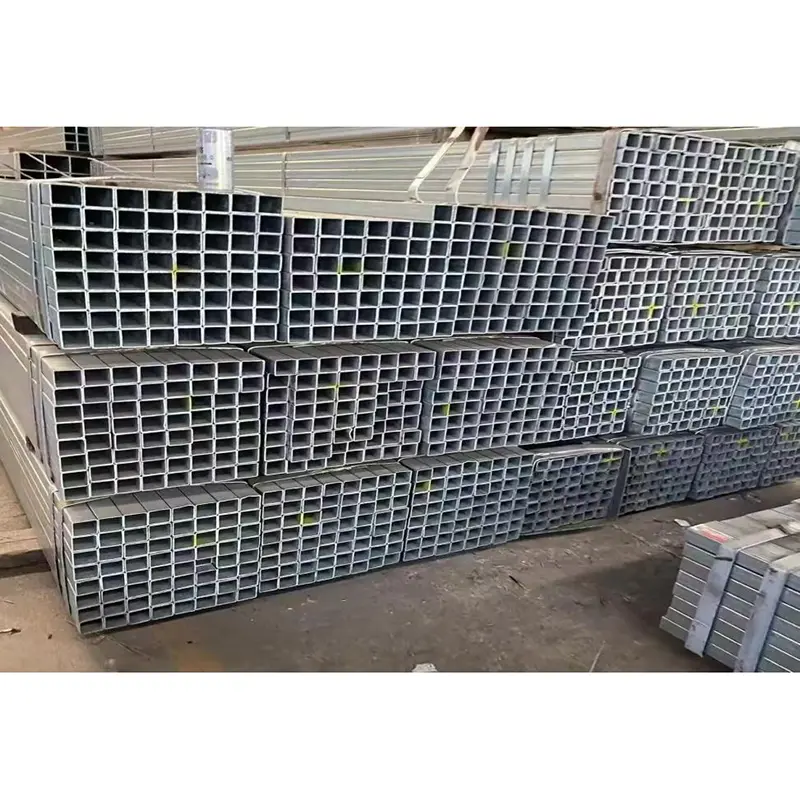
2. Бояу немесе ұнтақпен қаптау сияқты қарапайым бетті өңдеуден айырмашылығы, ыстық мырыштау процесі бүкіл құрамдас бөлікте, соның ішінде түтіктердің ішкі қабырғаларында, дәнекерлеу саңылауларында, саңылауларда және өткір жиектерде қорғалмаған жерлер қалдырмай үздіксіз мырыш-темір қорытпасының қорғаныс қабатын құрайды.
3. Сәйкес қосқыштар да ыстық мырыштау процесінен өтеді. Жұмыс орнында құрастыру ыстық жұмыс (дәнекерлеу) қажеттілігін болдырмайтын болтты қосылымдарды пайдаланады және осылайша құрылыс алаңындағы қауіпсіздік қаупін азайтады.
4. Профиль спецификациялары, пластина қалыңдығы және мырыштау қабатының қалыңдығы жел жүктемесі, қар жүктемесі және тұзды-сілтілі топырақтың немесе тұзды спрейдің әсері сияқты жобаға тән шарттар негізінде реттелуі мүмкін, бұл оларды фотоэлектрлік қондырғыларға, өнеркәсіптік қондырғыларға және коммуналдық инфрақұрылымға жарамды етеді.
5. Зауыттық дайындау жоғары өлшемдік дәлдікті қамтамасыз етеді, бұл жерде қарапайым құрастыруға мүмкіндік береді; бұл еңбек шығындарын тиімді азайтады және құрылыстың жалпы кестесін қысқартады.
Жаңбыр, ылғалды ауа немесе хлорид иондарына бай жағалаудағы орта сияқты сыртқы элементтердің әсеріне ұшыраған қарапайым көміртекті болат үздіксіз тотығуға және тоттануға ұшырайды. Бұл қабырғалардың қалыңдығы мен жүк көтергіштігінің біртіндеп төмендеуіне әкеледі, бұл құрылымдық қауіпсіздіктің ықтимал қауіптерін тудырады.
Ыстық мырышпен қаптау дайын болат компоненттерін 430°C жоғары температурада балқытылған мырышқа батыруды қамтиды. Мырыш пен болат субстрат арасындағы физика-химиялық реакция болаттың әрбір бетін толығымен қаптайтын тығыз мырыш-темір қорытпасынан қорғаныш қабатын жасайды.
Тасымалдау немесе орнату кезінде кішкене сызаттар немесе ойықтар орын алса да, мырыш қабаты «құрбандық анодты» қорғауды қамтамасыз етеді; мырыш болат субстратқа қарағанда тот басады, бұл көзде тоттың таралуын тоқтатады. Бұл оны күрделі сыртқы орталарда, соның ішінде ішкі аймақтарда, жағалаудағы аймақтарда және химиялық өнеркәсіптік парктерде ұзақ мерзімді коррозиядан қорғау үшін тамаша таңдау жасайды.
Дәстүрлі жабын әдістері болаттың сыртқы бетін ғана жауып, құбырдың ішкі бөліктері, құрастыру саңылаулары және дәнекерлеу тігістері сияқты судың жиналуына және тот басуына өте сезімтал аймақтарды қалдырады. Біріктірілген ыстық мырыштау компоненттердің ішкі және сыртқы жағын бір уақытта жабуды қамтамасыз етеді, ылғалды таулы аймақтар, жағалаудағы балшықтар және химиялық зауыт аймақтары сияқты жоғары коррозияға ұшырайтын орталарда тұрақты жұмыс істеуге мүмкіндік береді.
Мырыш қабаты жай ғана бетіне жабыспай, болат астармен молекулалық деңгейде балқытады; демек, ол тасымалдау, өңдеу, көтеру үйкелісі немесе ауыр жүкті қысу кезінде үлкен көлемдегі қабыршақтанудан немесе қабыршақтанудан зардап шекпейді. Оның тозуға және соққыға төзімділігі ұнтақпен қапталған немесе боялған компоненттерден әлдеқайда асып түседі.
Стандартты ішкі мырышталған компоненттердің жобалық қызмет ету мерзімі 25 жыл; қалыңдатылған мырыш қабаттары бар жағалау нұсқалары қайта тот басуды немесе бояуды қажет етпей 18-22 жылға созылуы мүмкін, бұл иелеріне коррозияға қарсы жыл сайынғы жөндеуге және техникалық қызмет көрсетуге байланысты еңбек және материалдық шығындарды үнемдейді.
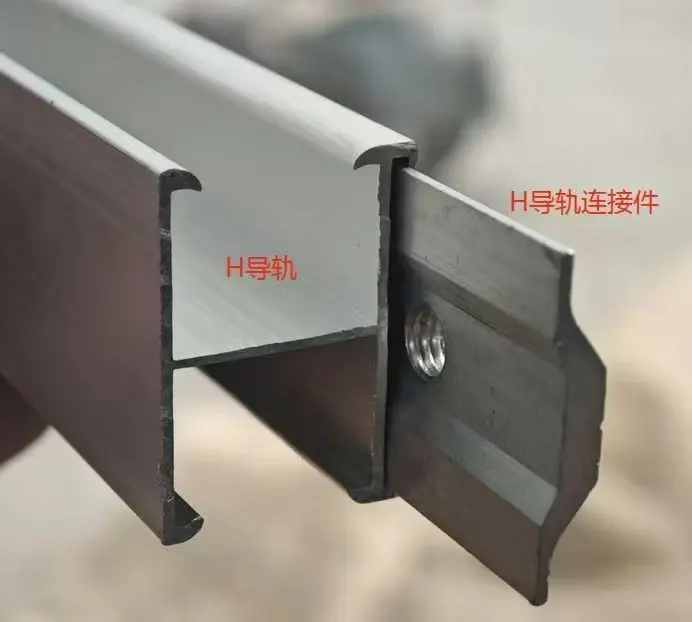
Техникалық персонал деформация немесе жүк көтергіштігінің жеткіліксіздігі сияқты құрылымдық тәуекелдерді жою үшін H-арқалықтарды, шаршы/тікбұрышты түтіктерді, арна болаттарын және қалыңдатылған жалғау тақталарын икемді таңдай отырып, жергілікті жел жылдамдығына, қардың жиналуына және топырақтың көтеру қабілетіне негізделген жүк көтеру параметрлерін есептейді.
Толық автоматтандырылған CNC кесу және тесу жабдығы біркелкі құрамдас өлшемдерін қамтамасыз ете отырып, тесіктердің орналасу рұқсаттарын ±0,5 мм шегінде сақтайды. Бұл жұмыс орнында кесу, саңылауларды ұлғайту немесе тегістеу қажеттілігін болдыртпай, құрастыру тиімділігін 40%-дан астамға арттырады және құрылыстың жалпы кестесін қысқартады.
Жалғастырушы болттар, гайкалар, шайбалар, ендірілген бөлшектер және құлақшалар бір партияда ыстық мырышпен қапталған. Тұтынушылар аппараттық құралдарды бөлек алу қажеттілігінен аулақ болып, үйлестіру шығындарын азайтады және бүкіл болат құрылымының коррозияға қарсы бірыңғай стандарттарға сәйкес келуін қамтамасыз етеді.
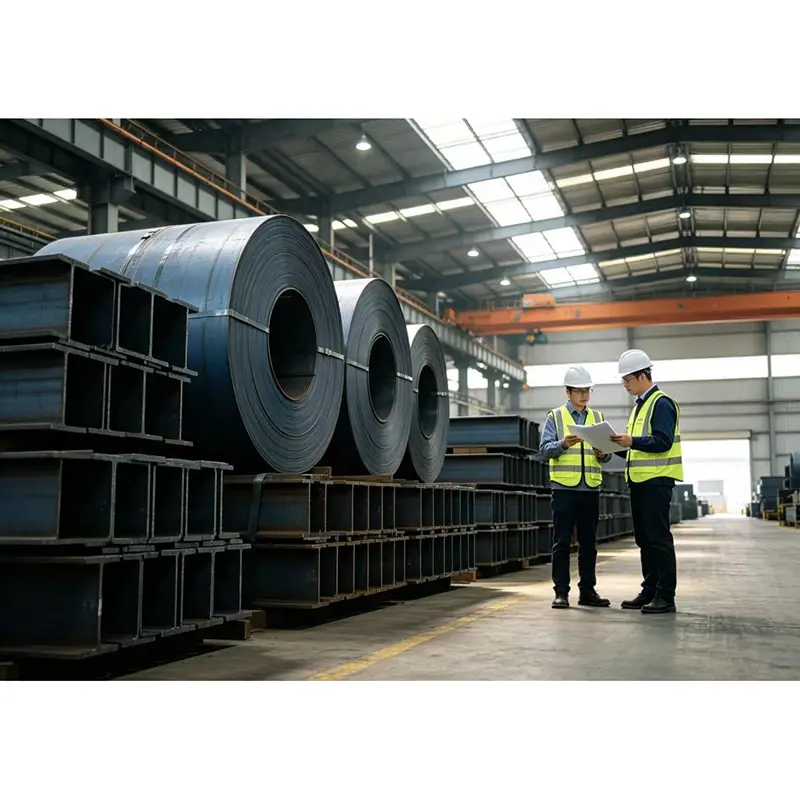
1. Кіріс шикізатының сапасын тексеру: болаттың әрбір партиясы үшін материал сертификаттары тексеріледі; қалыңдығы мен қаттылығы нүкте арқылы тексеріледі; сапасыз материалдар көзде құрылымдық қауіпсіздікті қамтамасыз ету үшін дереу қабылданбайды.
2. Автоматтандырылған CNC өңдеу: CNC кесу станоктары дайындауды өңдейді, ал CNC тескіш пресстері стандартталған тесіктерді тесіп, пакеттік құрамдас бөліктерде біркелкі өлшемдерді қамтамасыз етеді.
3. Дәнекерлеу арматурасы және дәл тегістеу: Сыни жүк көтергіш қосылыстар толық дәнекерленген арматурадан өтеді; мырыштау кезінде біркелкі емес мырыш жиналуын (кесектер) болдырмау үшін барлық дәнекерленген шашыраңқылар мен қыртыстар тегістеледі.
4. Алдын ала мырыштау Алдын ала өңдеу (майсыздандыру және пиклинг): мырыш жабынының қабығын түсірмей, берік жабысуын қамтамасыз ету үшін беткі май мен тотты кетіру.
5. Жоғары температурада (430°C) толық батыру мырыштау: дайындамалар цинк ваннасына толығымен батырылады, бұл құбырдың ішкі қабырғалары мен ойықтарда мырыштың толық жабылуын қамтамасыз етеді.
6. Салқындату, туралау және бетті өңдеу: Құрамдас бөліктер табиғи салқындату мен деформацияны түзетуден өтеді; артық мырыш кесектері тегіс аяқталуын қамтамасыз ету үшін ұнтақталған.
7. Finished Product Spot Inspection: Random checks on zinc coating thickness, adhesion, and overall component dimensions; сәйкес келмейтін заттар қайта өңдеуге жіберіледі.
8. Санатталған орау және таңбалау: Құрамдас бөліктер құрылыс аймақтарына сәйкес оралып, орнында сұрыптауды жеңілдету үшін идентификатор нөмірлерімен және керек-жарақ тізімдерімен таңбаланады.
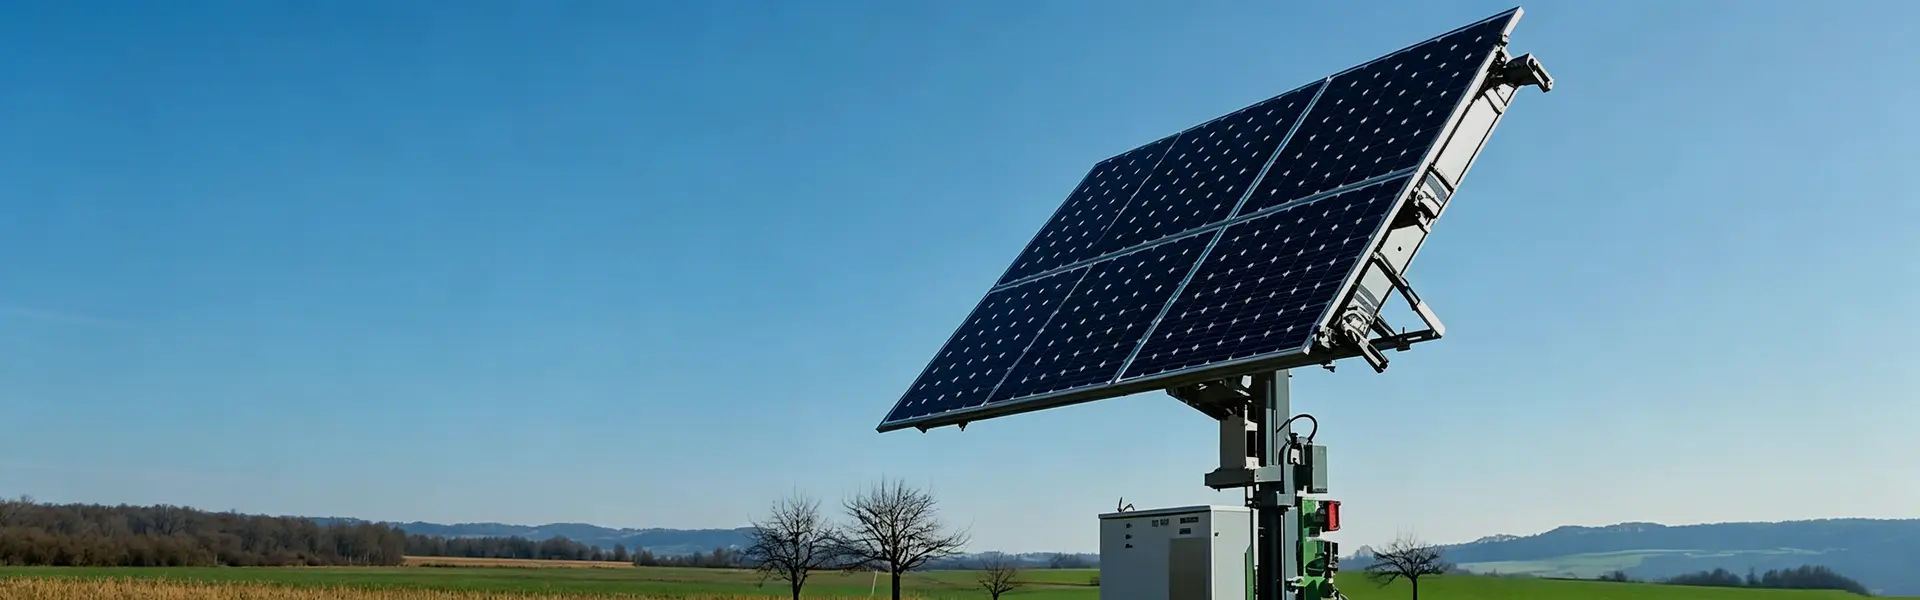
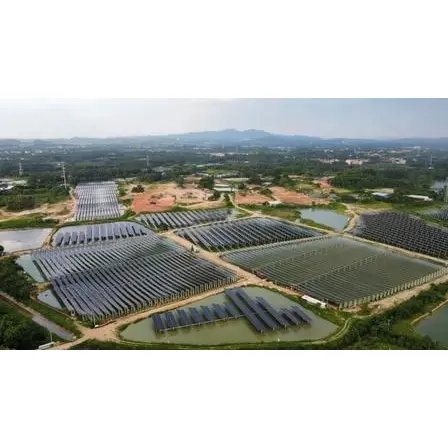
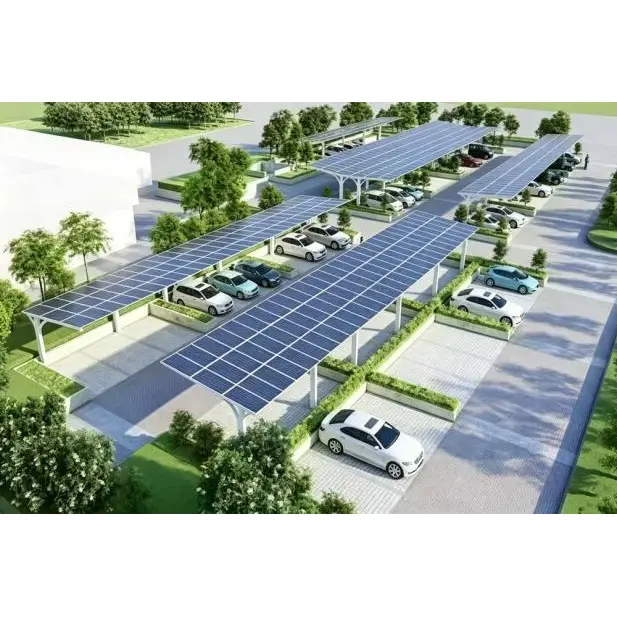
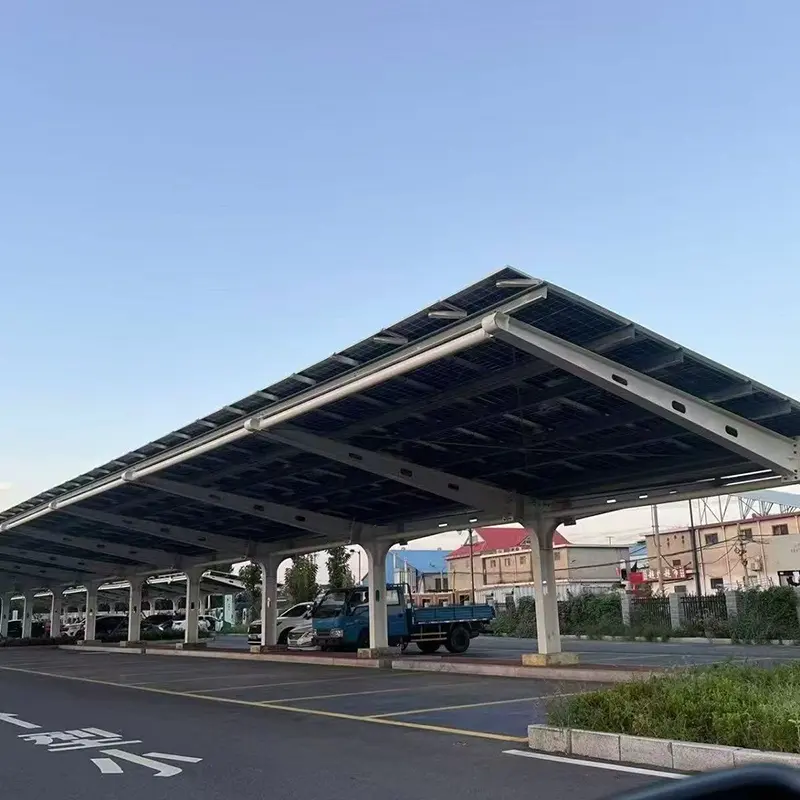
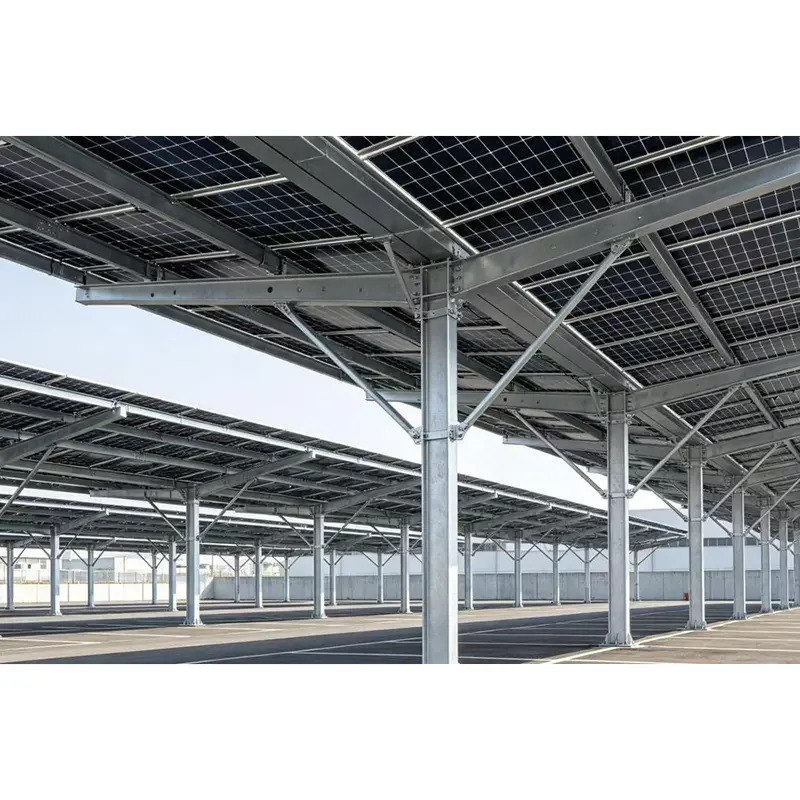
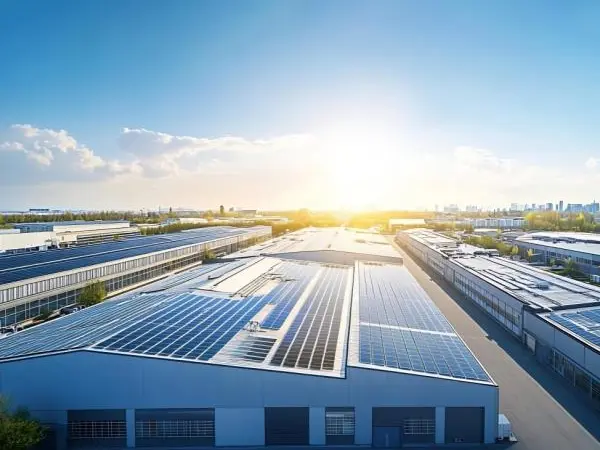
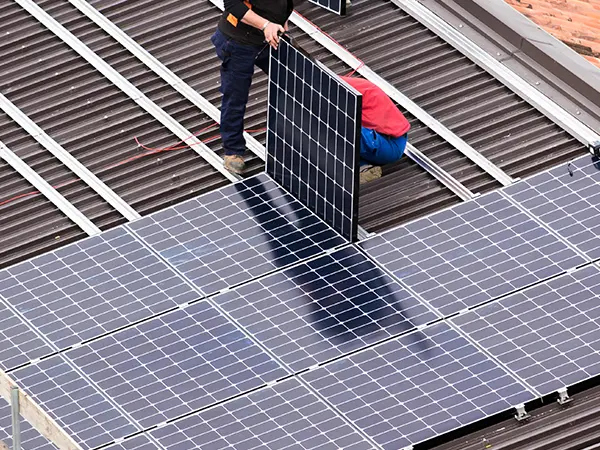
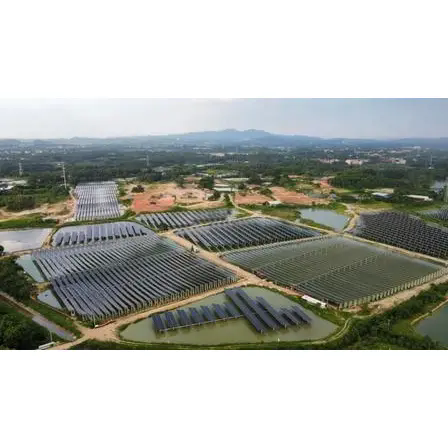
1. Жаңа энергетикалық (фотоэлектрлік) өнеркәсіп
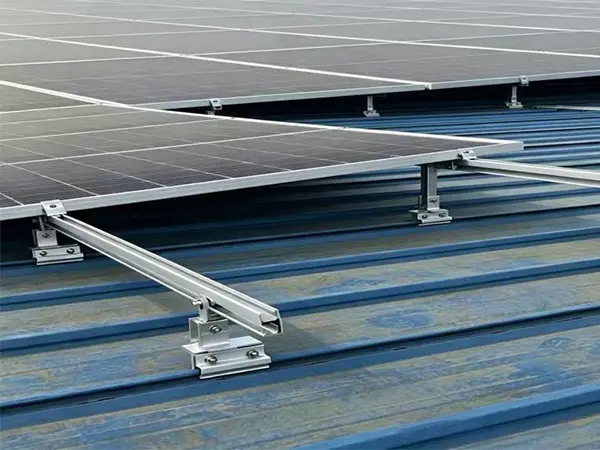
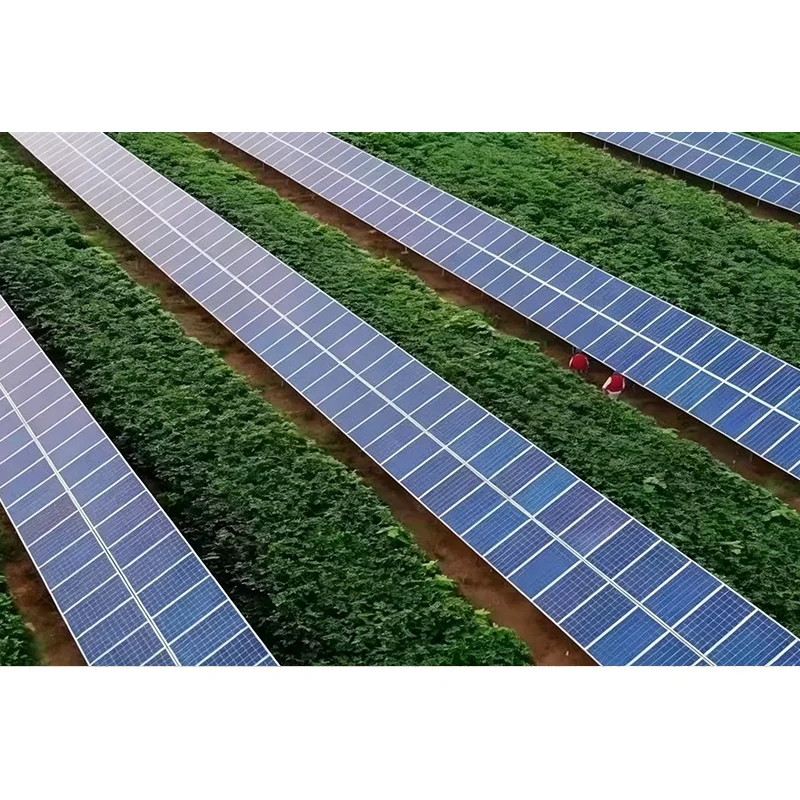
Commercial/industrial PV carports, ground-mounted PV racking, steel structures for PV tracking systems, and load-bearing steel frames for residential distributed PV.
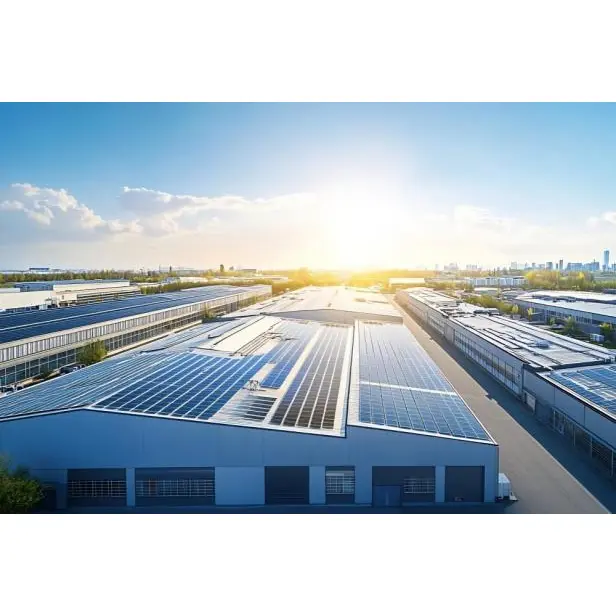
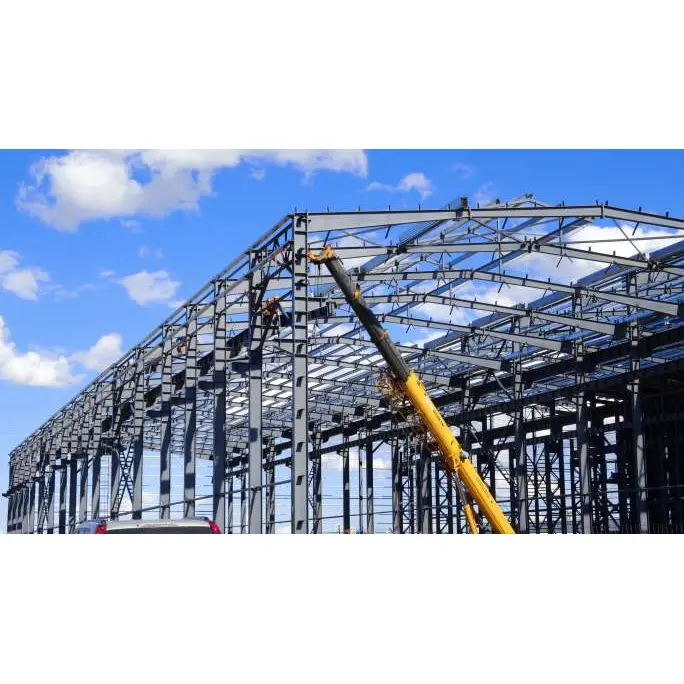
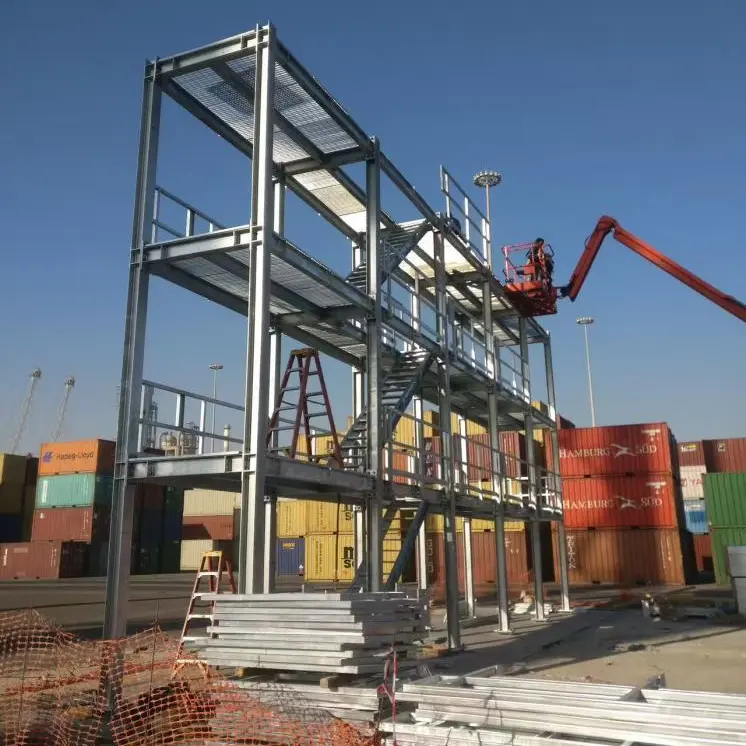
2. Өндірістік нысанның құрылысы
Стандартты болат конструкциялы зауыт ғимараттары, қойманың жүк көтергіш қаңқалары, жабдыққа қызмет көрсету платформалары, зауыттық қауіпсіздік қоршаулары және жабдыққа арналған болат негіздер.
3. Коммуналдық инфрақұрылымды қолдау
Коммуналдық туннельдерге, сыртқы жабдық негіздеріне, муниципалды қауіпсіздік қаңқаларына және өнеркәсіптік парктің периметрін қоршауға арналған болат құрылымдарға арналған тұрақты тіректер.
4. Шетелдік жобалар және экспорт
Оңтүстік-Шығыс Азиядағы, Таяу Шығыстағы және Еуропадағы PV жобаларына арналған болат конструкциялар; жоғары температура мен тұздылықпен сипатталатын жағалаудағы орталарға төтеп беруге арналған толық контейнерлік экспорт. Дәлелденген рекорд: бүкіл ел бойынша жүзден астам коммерциялық және өнеркәсіптік PV автотұрақ жобаларын және ондаған ірі (10 000 тонналық класты) болат конструкциялы зауыт ғимараттарын жеткізу бойынша үлкен тәжірибе; жаңартылатын энергия көздерінің шетелдегі жобаларына бір мезгілде қолдау көрсету; және отандық және халықаралық инженерлік қабылдау стандарттарымен танысу.
1. Шикізаттың құжаттамасы: зауыттың ресми сынақ сертификаттары жобаны тексеру құжаттарына жарамды болаттың әрбір партиясымен бірге жүреді;
2. Гальванизация туралы үшінші тарап есептері: мырыш жабынының қалыңдығын, адгезиясын және коррозияға төзімділігін растайтын сертификаттар сынақтан өткен кезде қол жетімді;
3. Зауыттық тексерудің кешенді жазбалары: мырышталған жабынның өлшемдерін, визуалды көрінісін және сынамаларды алу тексерулерін қамтитын алынбалы журналдар;
4. ISO жүйесінің құжаттамасы: ISO зауыттық жүйесінің құжаттамасын қамтамасыз ету және экспорттық тапсырыстар үшін CE сертификаттау деректерін құрастыруда көмек көрсету.
Зауытта технологиялық процестің әр кезеңі үшін арнайы инспекторлары бар тәуелсіз сапаны тексеру шеберханасы жұмыс істейді; жартылай фабрикаттар мен дайын өнімдерді қосарлы тексеру ақаулы заттардың жөнелту кезеңіне жетуіне жол бермейді, бұл жаппай тапсырыстар бойынша дәйекті сапаны қамтамасыз етеді.
Біз өз болат кесу және дәнекерлеу желілерін басқарамыз және ірі мырыштау зауыттарымен ұзақ мерзімді серіктестікті қолдаймыз. Бүкіл процесті ішкі басқару арқылы біз үлкен тапсырыстар бойынша айтарлықтай баға артықшылықтарын ұсынамыз және дистрибьюторлардың бірнеше қабаттарымен байланысты шығындарды жоямыз.
Өндіріс дизайн қалыңдығының сипаттамаларын қатаң сақтайды; Біз ешқашан қалың тақталарды жұқа материалдармен алмастырмаймыз немесе қайта өңделген, сапасы төмен болатты пайдаланбаймыз. Жүк көтергіш қосылыстарда құрылымдық қауіпсіздіктің жеткілікті шегін қамтамасыз ететін міндетті қалыңдатылған байланыс тақталары бар.
Біз маринадтау немесе мырышқа батыру уақытында бұрыштарды кеспейміз, сондай-ақ беттің сыртқы түрі үшін ішкі құбырларды коррозиядан қорғауды елемейміз. Жағалау жобалары үшін болашақта коррозияға байланысты даулардың алдын алу үшін қалыңдатылған мырыш жабыны опцияларын белсенді түрде ұсынамыз.
Біз отандық бас мердігерлермен және шетелдік инжинирингтік фирмалармен жұмыс жасадық. Біз PV желісіне қосылу талаптарын, зауытты аяқтау тексерулерін және шетелдік кедендік құжаттаманы жақсы білеміз, клиенттер үшін үйлестіру қиындықтарын азайту үшін алдын ала толық тексеру пакеттерін дайындаймыз.
Біз дәнекерлеу тігістерін алдын ала ұнтақтаймыз және мырыш шөгінділерін алып тастаймыз, сонымен бірге орнату тесіктерін дәл бұрғылаймыз. Клиенттер құрастыруға дайын құрамдас бөліктерді алады, бұл қосымша тегістеу немесе саңылауларды ұлғайту қажеттілігін болдырмайды, осылайша жұмыс орнындағы елеулі еңбек шығындарын үнемдейді.
Клиент ұсынған сызбалар: Тікелей сызбаларға негізделген материалды дәл кесу және өңдеу.
Тек сайт параметрлері (сызбаларсыз): Біздің техникалық топ жергілікті жел мен қар жүктемесін ескере отырып, болат құрылымының орналасуын оңтайландырады және қосымша шығынсыз егжей-тегжейлі дайындау сызбаларын жасайды.
Өндіріс кестелері нақты уақыт режимінде жаңартылады; клиенттер дәнекерлеу, мырыштау және дайын өнім кезеңдерінің нақты фотосуреттерін алады, бұл жеткізу мерзімдерінің толық көрінуін қамтамасыз етеді.
Тасымалдауға болат материалдарының сертификаттары, мырыштауды тексеру есептері, зауыттық сапа бақылау парақтары және ішкі тексерулер мен шетелдегі кедендік ресімдеуге/мұрағаттауға қойылатын барлық талаптарға жауап беретін құрамдас құрастыру сызбалары кіреді.
Біз суреттелген орнату нұсқауларын ұсынамыз және құрастыру мәселелерін шешу үшін жеке онлайн қолдауды ұсынамыз; күрделі, ауқымды жобалар үшін біз құрылыс схемасы мен реттілігі бойынша қашықтан басшылық береміз.
Ішкі тапсырыстар жобалық алаңдарға тікелей толық жүк тиеу арқылы жеткізіледі, бұл өңдеу кезіндегі зақымдануды азайтады; экспорттық тапсырыстарда FOB және CIF сияқты әртүрлі сауда шарттарын қолдайтын кәсіби күшейту және контейнерді тиеу мүмкіндіктері бар.
Қалыпты пайдалану кезінде мырышталған жабынға кепілдік беру; адамның әсерінен немесе кесуден туындамаған жабынның ауқымды жоғалуы жағдайында ұсынылатын тегін жөндеу шешімдері; жобаны аяқтағаннан кейін болат конструкцияларды коррозияға қарсы және модификациялау бойынша өмір бойы техникалық кеңес беру.
Шағын партиялық үлгілерді өндіруге және сынауға қолдау көрсету; сериялық өндіріс мырыш жабыны, өлшемдері мен шеберлігі расталғаннан кейін ғана жүреді, осылайша жаппай сатып алу тәуекелдерін азайтады.
1. Орау әдістері: Кішкентай аксессуарлар тоқылған сөмкелерге сұрыпталады; үлкен болат құрамдас бөліктер ленталармен бекітіледі және тасымалдауға зақым келтірмеу үшін жиек қорғаныстарымен жабдықталған; экспорттық заттар ылғал мен тоттан қорғау үшін су өткізбейтін пленкамен оралған.
2. Ең аз тапсырыс саны (MOQ): қатаң минимум жоқ; шағын топтама үлгілері қол жетімді, дегенмен ауқымды жобалық тапсырыстар жақсы үнемділікті ұсынады.
3. Стандартты жеткізу уақыты: стандартты сипаттамалар үшін 7–12 күн; Күрделі пайдаланушы компоненттері үшін 12–18 күн; Өндіріс кестесін қамтамасыз ету үшін ең жоғары маусымда алдын ала хабарласыңыз.
4. Сатып алудың толық процесі: Клиент сызбаларды/сайт параметрлерін қамтамасыз етеді → Техникалық бағалау және баға ұсынысы → Келісімшартты растау және депозиттік төлем → Өндіріс кестесін құру және өңдеу → Дайын өнім сапасын тексеру → Соңғы төлем және жөнелтуді ұйымдастыру → Тауарлармен толық құжаттаманы жеткізу + сатудан кейінгі қолдауды үйлестіру.
1. Жұмыс орнында дәнекерлеуді азайту үшін толық зауыттық дайындауға басымдық беріңіз; дәнекерлеу нүктелеріндегі мырыш жабынының кез келген зақымдануы мырышқа бай арнайы бояумен толығымен жөнделуі керек.
2. Сым арқандардың мырышталған бетті тікелей сызып тастауын немесе сүртпеуін болдырмау үшін көтеру кезінде жұмсақ көтергіш итарқаларды пайдаланыңыз.
3. Құрғақ, жақсы желдетілетін жерде сақтаңыз және тұрақты суға ұзақ әсер етпеңіз; қабатталған материалдардың негізін жердегі ылғалдан оқшаулау үшін көтеріңіз.
1. Стандартты ішкі орталар үшін коррозияға қарсы жыл сайынғы өңдеу қажет емес; Әр бес жыл сайын шаңды шайып тұру жеткілікті.
2. Тұзды спрейге ұшыраған жағалаудағы аудандарда тұз шөгінділерін кетіру және мырыш қабатының сарқылуын баяулату үшін жыл сайын бетін тұщы сумен шайыңыз.
3. Астыңдағы болат ұзақ уақыт бойы ашық күйде қалмау үшін мырышқа бай жабынмен үлкен ойықтарды немесе сызаттарды дереу жөндеңіз.
A: Ыстық мырышталған болат құрылымы ұзақ мерзімді сыртқы пайдалану үшін қолайлы; кескіндеме шығындарды үнемдеу үшін қысқа мерзімді жабық құрылымдарға жарамды. Бояу тек бетті қорғауды ұсынады және 1-3 жыл ішінде қабығы немесе тот басуға бейім, ал мырышталған болат конструкциялар көшеде жиырма жылдан астам қызмет ете алады, бұл меншіктің жалпы құнын төмендетеді.
A: Кесу және дәнекерлеу қорғаныш мырыш қабатын зақымдайтындықтан, кең көлемде өңдеу ұсынылмайды. Жұмыс орнындағы ыстық жұмысты болдырмау мүмкін болмаса, коррозияға төзімділікті қалпына келтіру үшін аяқталғаннан кейін зақымдалған жерлерді арнайы мырыш-жөндеу бояуымен біркелкі жабу керек.
A: Құрлықта қолданылатын стандартты 85 мкм мырыш қабаты жағалаудағы аймақтар үшін жарамсыз. Жағалау жобалары үшін біз коррозияға төзімділікті айтарлықтай арттыратын, үшінші тараптың тұзды бүрку сынағы есептерімен қоса, теңшелген, қалың мырыш жабындарын (100–120 мкм) ұсынамыз.
Ж: Жоқ, бұл ақаулар емес; олар жоғары температурада ыстық мырыштау процесінің табиғи жанама өнімдері болып табылады және коррозияға төзімділікке немесе құрылымның жүк көтергіштігіне әсер етпейді. Кішкентай шығыңқы жерлер қалыпты орнату үшін жай тегіс болуы мүмкін.
A: Ішінара өңдеу мүмкін емес; Ыстық мырыштау процесі бүкіл құрамдас бөлікті балқытылған мырыш ваннасына батыруды талап етеді, бұл барлық беттерде бір уақытта мырыш қабатын құрайды.
A: Біз болат диірмені материалының сертификаттарын, үшінші тараптың мырыштау сынағы есептерін, зауыттық өлшемді тексеру жазбаларын және құрамдас құрастыру сызбаларын қамтамасыз етеміз - барлығы ішкі желіге қосылу, зауыттық қабылдау инспекциясы және шетелде кедендік ресімдеу үшін жарамды.
Ж: Бізде металл конструкцияларға экспорттық тапсырыстарды өңдеу бойынша көп жылдық тәжірибеміз бар. Біз орау парақтарын, коммерциялық шот-фактураларды және материалды сынау есептерін дайындай аламыз және клиенттерге әртүрлі елдер үшін кедендік ресімдеу рәсімдерін аяқтауға көмектесе аламыз.
Мекенжай
№2, Экспресс-көмекші жол, Жоғары технологиялық индустриалды парктің оңтүстік аймағы, Цзытай экономикалық және технологиялық даму аймағы, Тяньцзинь, Қытай
Тел
Электрондық пошта